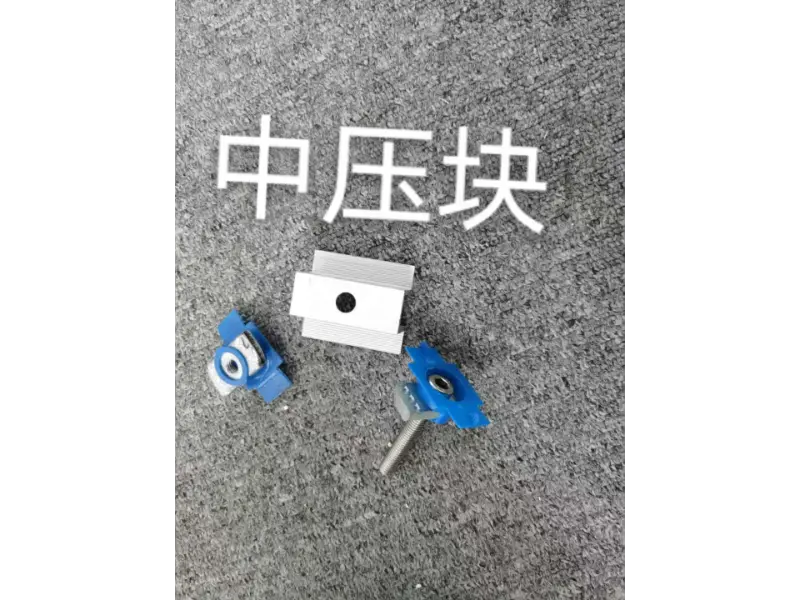
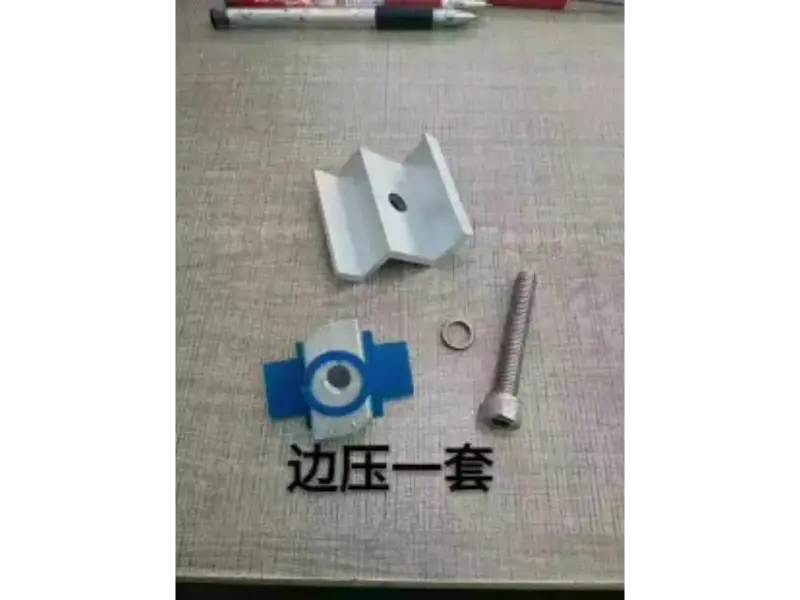
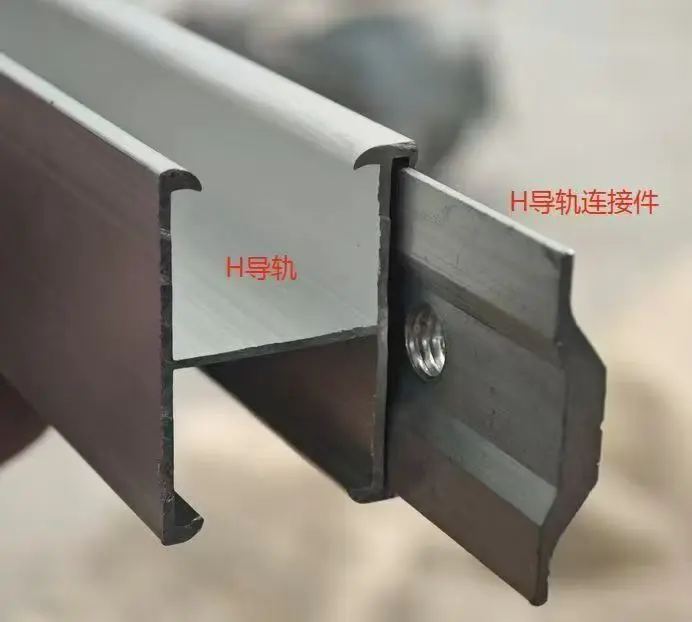
انجینئرنگ کے لوازمات سائز میں چھوٹے لگ سکتے ہیں، لیکن یہ سٹیل کے پورے ڈھانچے اور فوٹو وولٹک سپورٹ سسٹم کے محفوظ آپریشن کی کلید ہیں۔ خود اہم اجزاء کے علاوہ پورے پروجیکٹ کا استحکام زیادہ تر جڑنے والے حصوں کی درستگی اور اینٹی سنکنرن کارکردگی پر منحصر ہے۔ ہم انجینئرنگ پراجیکٹس کے لیے درکار ہر قسم کے معاون ہارڈویئر فراہم کرتے ہیں، بشمول عام طور پر استعمال ہونے والے معیاری فاسٹنر اور ڈرائنگ اور نمونوں کے مطابق حسب ضرورت مشینی پرزے۔
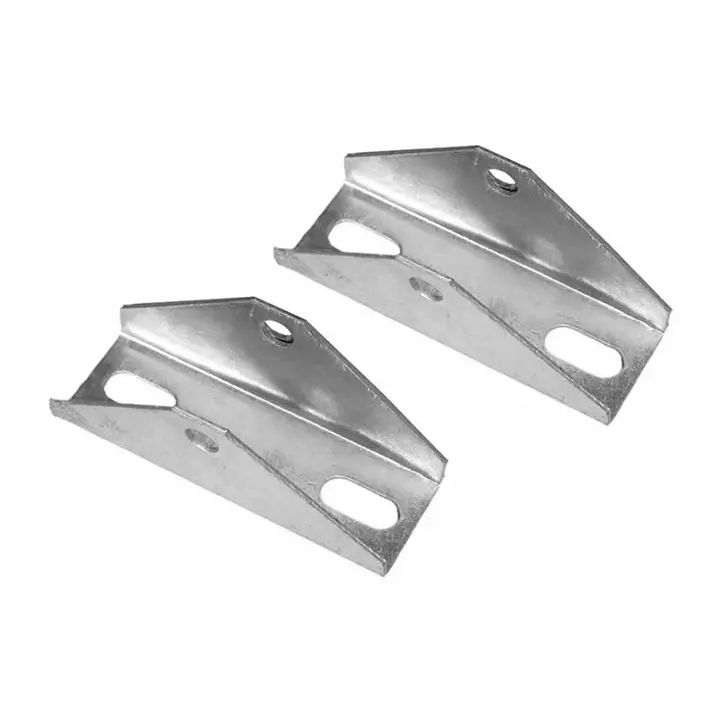
معیاری لوازمات کی باقاعدہ انوینٹری ہوتی ہے، جب کہ غیر معیاری پرزوں کی تیاری کا بندوبست کرنے سے پہلے ڈرائنگ اور نمونوں کی تصدیق کی ضرورت ہوتی ہے۔ فیکٹری چھوڑنے سے پہلے تمام لوازمات کو چھانٹنے اور جانچنے سے گزرنا پڑتا ہے، پراجیکٹ لسٹ کے مطابق درجہ بندی اور پیک کیا جاتا ہے تاکہ سائٹ پر چھانٹی کے کام کے بوجھ کو کم کیا جا سکے اور غلط استعمال اور گمشدہ حصوں سے بچا جا سکے۔ ہم نے متعدد فیکٹری اسٹیل ڈھانچے، تقسیم شدہ فوٹو وولٹک، اور گراؤنڈ پاور اسٹیشن پروجیکٹس کی خدمت کی ہے، اور تعمیراتی جگہ میں درد کے عام مقامات سے بہت واقف ہیں، جیسے لوازمات کی غلط وضاحتی مماثلت، غیر موافق کوٹنگ، اور کنکشن پوائنٹس پر ڈھیلے دھاگے۔ ہم خام مال اور پروسیسنگ کے مراحل سے عام معیار کے خطرات سے بچتے ہیں۔ ہماری ماؤنٹنگ لوازمات سیریز میں مصنوعات شامل ہیں۔پی وی بڑھتے ہوئے اجزاء, مثلث بریکٹ کنیکٹر، اور دیگر۔
لوازمات کے زمرے کی تفصیل
انجینئرنگ سپورٹنگ ہارڈویئر لوازمات کو دو قسموں میں تقسیم کیا گیا ہے: معیاری پرزے اور غیر معیاری مشینی حصے۔
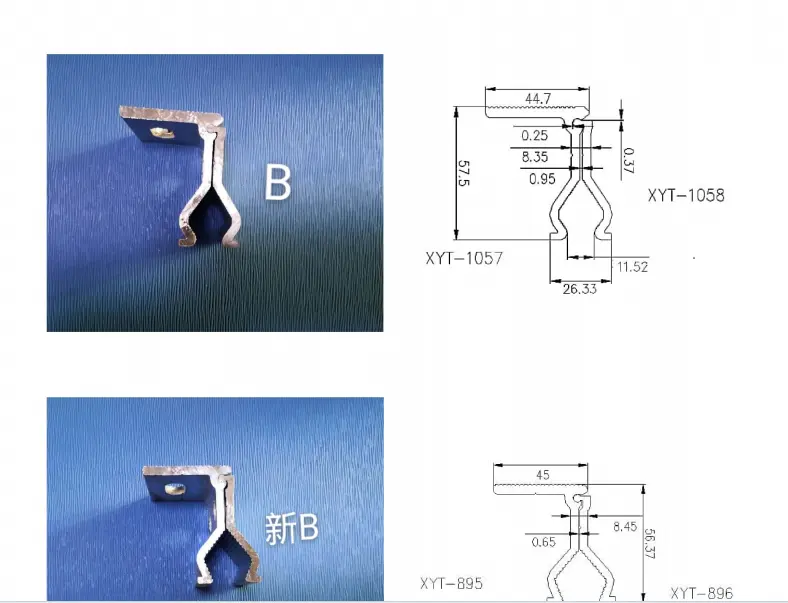
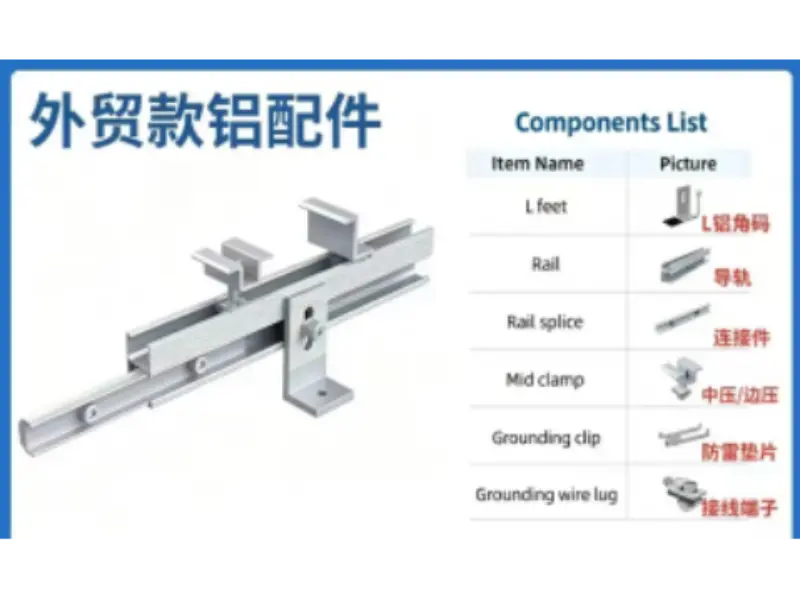
معیاری حصوں میں مختلف اعلی طاقت والے بولٹ، نٹ، اسپرنگ واشر، فلیٹ واشرز، سٹینلیس سٹیل کے کلیمپ، کلیمپ، کنکشن اینگل بریکٹ، پوزیشننگ واشرز، ایکسپینشن کنکشن پیسز وغیرہ شامل ہیں، جو بنیادی طور پر تالے لگانے، الگ کرنے اور اجزاء کے درمیان طے کرنے کے لیے استعمال ہوتے ہیں۔
غیر معیاری مشینی پرزوں میں کٹ اور پنچڈ ٹرانزیشن پلیٹس، خصوصی زاویہ کے ٹکڑے، کسٹم کلیمپس، خصوصی پوزیشننگ پارٹس، مڑے ہوئے اور دبائے گئے چھوٹے پرزے وغیرہ شامل ہیں، جو خصوصی نوڈس اور انسٹالیشن پوزیشنز کے لیے خصوصی طور پر پروسیس کیے جاتے ہیں تاکہ انسٹالیشن نوڈ کے مسائل کو حل کیا جا سکے جس کے لیے معیاری پرزے موافقت نہیں کر سکتے۔
مواد کاربن سٹیل ہاٹ ڈِپ جستی، زنک-ایلومینیم-میگنیشیم، 304 سٹینلیس سٹیل، 316 سٹینلیس سٹیل، اور مختلف ماحول جیسے عام انڈور، اوپن ایئر آؤٹ ڈور، کوسٹل سالٹ اسپرے، اور کیمیائی ہلکے سنکنرن کے لیے موزوں ہو سکتے ہیں۔
آلات فنکشن کا تجزیہ
ہارڈویئر کے مختلف لوازمات پورے سسٹم کے لیے فورس ٹرانسمیشن، لاکنگ، بفرنگ اور پوزیشننگ کے کام انجام دیتے ہیں۔ بولٹ اور گری دار میوے اجزاء کے درمیان مضبوط تعلق حاصل کرتے ہیں، ہوا کے دباؤ، برف کے دباؤ، اور سامان کے بوجھ کو مرکزی پروفائلز پر منتقل کرتے ہیں۔ پریشر بلاکس اور اینگل بریکٹ پروفائلز کے درمیان کنکشن اور پوزیشننگ کو مکمل کرتے ہیں۔ واشرز کا استعمال اسمبلی گیپس کو ختم کرنے، لاکنگ پریشر کو تقسیم کرنے اور ضرورت سے زیادہ مقامی تناؤ کو روکنے کے لیے کیا جاتا ہے۔ مختلف غیر معیاری منتقلی کے ٹکڑے مختلف پروفائلز کے درمیان خصوصی نوڈس اور ٹرانزیشن کو سنبھالنے کے لیے استعمال کیے جاتے ہیں۔
ایک بار جب لوازمات خراب ہو جاتے ہیں، پھسل جاتے ہیں یا سائز میں انحراف ہو جاتا ہے، تو یہ براہ راست نوڈ کے ڈھیلے ہونے کا سبب بنتا ہے، اور وقت گزرنے کے ساتھ، یہ مجموعی طور پر سسٹم کی حفاظت کو خطرات لاتا ہے۔ لہذا، اشیاء کے مواد، سطح کے علاج، اور پروسیسنگ کی درستگی کو نظر انداز نہیں کیا جا سکتا.
لوازمات کے انتخاب کی رہنمائی
سپورٹنگ ہارڈویئر لوازمات کا انتخاب کرتے وقت، مندرجہ ذیل چار شرائط کو بنیادی طور پر غور کرنا چاہیے:
1. آپریٹنگ ماحول: اندرون ملک عام ماحول میں، گرم ڈِپ جستی کاربن سٹیل کے لوازمات کا انتخاب کیا جا سکتا ہے۔ ساحلی نمک کے اسپرے ماحول میں، 304 سٹینلیس سٹیل کو ترجیح دی جانی چاہیے۔ اعلی سنکنرن حالات کے لئے، 316 سٹینلیس سٹیل کی سفارش کی جاتی ہے.
2. لوڈ گریڈ: نوڈ کے بوجھ کے سائز کے مطابق متعلقہ طاقت گریڈ بولٹ منتخب کریں۔ سٹیل کے ڈھانچے کے منصوبوں کے لیے، 8.8 گریڈ اور 10.9 گریڈ کے اعلیٰ طاقت والے فاسٹنر عام طور پر استعمال ہوتے ہیں۔ عام فوٹوولٹک منصوبوں کے لیے، 4.8 گریڈ اور 8.8 گریڈ کا انتخاب کیا جا سکتا ہے۔
3. کنکشن کے لیے پروفائل کی تفصیلات: آلات کا سائز پروفائل سیکشن کے کھلنے اور موٹائی سے مماثل ہونا ضروری ہے، اور بولٹ کی لمبائی اسمبلی کی ناکامی کو روکنے کے لیے کافی لاکنگ مارجن کے ساتھ محفوظ کی جانی چاہیے۔
4. سپلائی موڈ: بڑے پیمانے پر معیاری منصوبوں کے لیے، اسٹاک میں معیاری حصوں کو ترجیح دی جا سکتی ہے۔ خصوصی نوڈس یا تزئین و آرائش کے منصوبوں کے لیے، غیر معیاری سٹیمپنگ اور مشینی لوازمات کو اپنی مرضی کے مطابق بنایا جا سکتا ہے۔
پروسیسنگ پیداوار کے عمل
معیاری فاسٹنر: خام مال کی تار/راڈ → کولڈ ہیڈنگ تشکیل → تھریڈ رولنگ پروسیسنگ → اسکریننگ اور چھانٹنا → سطح مخالف سنکنرن علاج → ہائیڈروجن ہٹانا اور غیر فعال ہونا → تیار مصنوعات کا معائنہ → اسٹوریج۔
غیر معیاری مشینی پرزے: ڈرائنگ/نمونے کی تصدیق → پلیٹوں اور پروفائلز کی کٹنگ اور پنچنگ → سٹیمپنگ/رولنگ → ڈرلنگ اور ٹیپنگ → ڈیبرنگ اور کلیننگ → اینٹی کورروشن ٹریٹمنٹ → ڈائمینشنز کا مکمل معائنہ → مارکنگ اور اسٹوریج۔
سنکنرن مخالف عملوں میں ہاٹ ڈِپ گیلوانائزنگ، الیکٹرو-گیلوانائزنگ، زنک-ایلومینیم-میگنیشیم کوٹنگ، سٹینلیس سٹیل پیسیویشن، انوڈائزنگ وغیرہ شامل ہیں، جو انتخاب کی ضروریات کے مطابق کیے جاتے ہیں۔
کوالٹی کنٹرول کے اہم نکات
آلات کا معائنہ نہ صرف نمونے لینے کے ذریعے ظاہری شکل کی جانچ کرے گا بلکہ کئی اہم اشاریوں کی تصدیق پر بھی توجہ دے گا۔
خام مال کا سیکشن میٹریل گریڈ کی رپورٹ کو چیک کرتا ہے، کاربن سٹیل اور سٹینلیس سٹیل کے مختلف درجات میں فرق کرتا ہے، اور مواد کے اختلاط سے گریز کرتا ہے۔ تھریڈ انسپیکشن گیج کا استعمال پھسلے ہوئے دانتوں اور نامکمل دھاگوں کی جانچ کے لیے کیا جاتا ہے۔ کوٹنگ کی موٹائی سنکنرن مزاحمت اور استحکام کو یقینی بنانے کے لیے ماپا جاتا ہے۔ بیرونی طول و عرض، سوراخ کی جگہ، اور غیر معیاری حصوں کے سوراخ کے سائز کی تصدیق کی جاتی ہے۔
ظہور کے معائنے کے دوران دراڑیں، burrs، اور خراب شدہ ورک پیس کی اسکریننگ کی جاتی ہے۔ نااہل مصنوعات کو براہ راست ترتیب دیا جاتا ہے اور الگ تھلگ کیا جاتا ہے، اور شپمنٹ بیچ میں نہیں ملایا جاتا ہے۔ اسے تیسرے فریق کے نمونے لینے کے معائنے کے ساتھ ملا کر نمک سپرے ٹیسٹ کی رپورٹس اور مواد کے سرٹیفکیٹ فراہم کیے جا سکتے ہیں۔
آؤٹ باؤنڈ کے لیے پیکجنگ اور چھانٹنا
چھوٹے سائز کے معیاری حصوں کو بنے ہوئے تھیلے اور گتے کے خانوں کا استعمال کرتے ہوئے الگ سے پیک کیا جاتا ہے، مختلف وضاحتیں الگ سے پیک کی جاتی ہیں، اور بیرونی باکس کو تصریح کے لیبل کے ساتھ پرنٹ کیا جاتا ہے۔ پروجیکٹ آرڈرز کو تعمیراتی علاقے اور نوڈ کی ضروریات کے مطابق ترتیب دیا جائے گا اور پیک کیا جائے گا، اور ہر پیکج پر ماڈل کی تفصیلات اور مقدار کے ساتھ لیبل لگایا گیا ہے۔
دستک کو سنبھالنے سے بچنے کے لیے بڑے زاویہ والے بریکٹ اور اڈاپٹر پلیٹوں کو پیلیٹس پر پیک کیا جاتا ہے۔ آرڈرز کا ہر بیچ لوازمات کی تفصیلی فہرست کے ساتھ آتا ہے، جس میں واضح طور پر ماڈل، مقدار، اور دیگر معلومات کی فہرست ہوتی ہے، سائٹ پر رسید اور گنتی کی سہولت ہوتی ہے، اور گمشدہ یا غلط حصوں کو کم کیا جاتا ہے۔
منصوبے کے منظرناموں کے لیے موزوں ہے۔
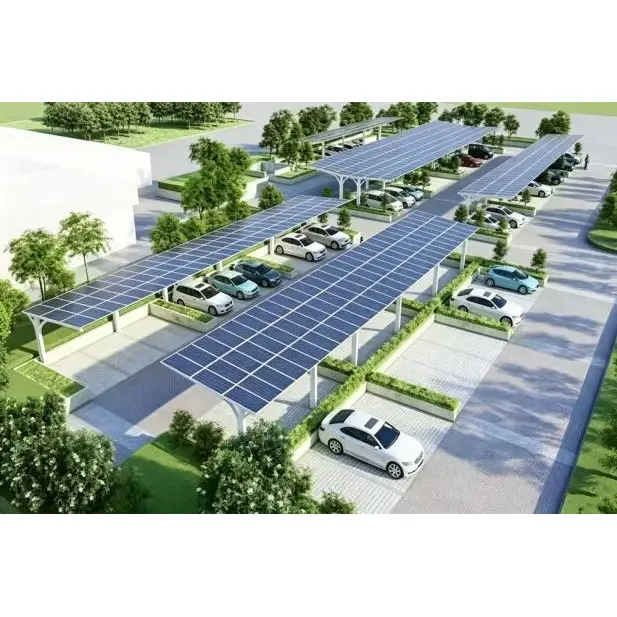
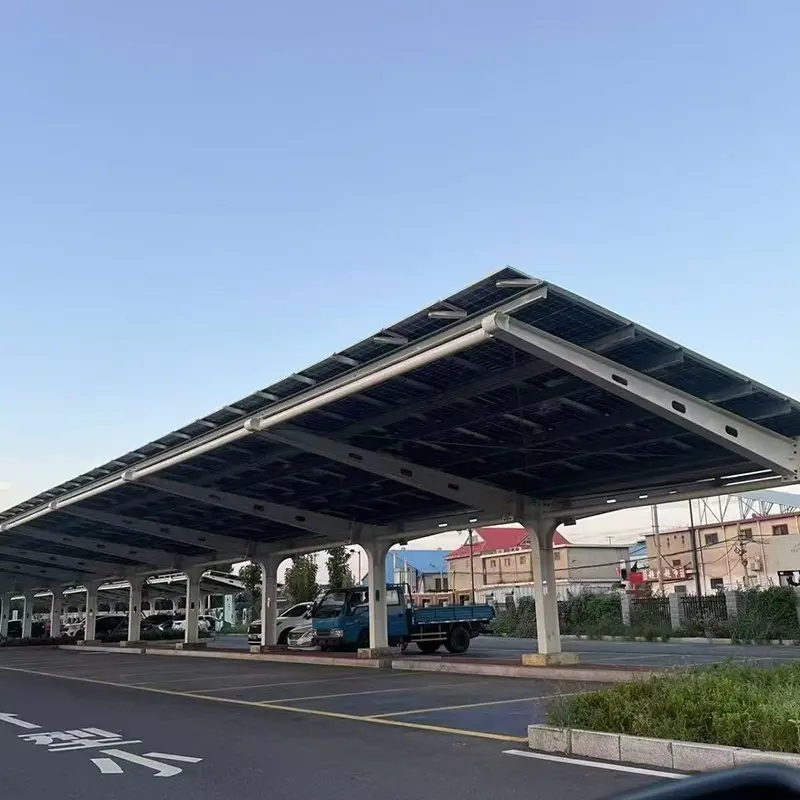
مماثل ہارڈویئر لوازمات مختلف پروجیکٹس میں بڑے پیمانے پر استعمال ہوتے ہیں: فوٹو وولٹک پاور اسٹیشن پروجیکٹس، جو فوٹو وولٹک سپورٹ اجزاء کو دبانے اور ٹھیک کرنے کے لیے استعمال ہوتے ہیں، اور پروفائل پرزوں کو جوائن کرتے ہیں۔ صنعتی سٹیل کے ڈھانچے کے کارخانے، جو سٹیل کے بیم اور کالم نوڈس کو بند کرنے کے لیے استعمال ہوتے ہیں۔ سٹوریج گوداموں کا سٹیل کا ڈھانچہ، جو چھت کے ٹکڑوں اور ثانوی اجزاء کو جوڑنے کے لیے استعمال کیا جاتا ہے۔ سازوسامان کے پلیٹ فارم اور بحالی کے راستے، مختلف نوڈ اسمبلیوں کو مکمل کرنا؛ تزئین و آرائش اور مرمت کے منصوبے، جو پرانے منصوبوں کو تقویت دینے اور پرانے خستہ حال کنکشن کے اجزاء کو تبدیل کرنے کے لیے استعمال ہوتے ہیں۔ اسے آلات کی تیاری اور اسٹیل کی ساخت گہری پروسیسنگ انٹرپرائزز کے لیے سپلائی پارٹنر کے طور پر بھی فراہم کیا جا سکتا ہے۔
پروجیکٹ تعاون کنکشن کی ہدایات
اگر معیاری حصوں کو منتخب کیا جاتا ہے تو، ماڈل، طاقت، مواد، اور خریداری کی مقدار براہ راست فراہم کی جا سکتی ہے؛ غیر معیاری حصوں کے لیے، ڈرائنگ یا جسمانی نمونے فراہم کیے جا سکتے ہیں، اور عمل کی تشخیص اور لاگت کے حساب کتاب کے بعد، پیداوار کی جائے گی۔
بڑے پیمانے پر انجینئرنگ کے احکامات اور بکھرے ہوئے اضافی حصوں کی ضروریات کو قبول کیا جا سکتا ہے۔ مواد کی رپورٹس اور کوٹنگ کے معائنہ کے مواد کو ایک ساتھ شپمنٹ کے لیے فراہم کیا جا سکتا ہے، پروجیکٹ کے معائنہ کی ضروریات کو پورا کرنا۔ اگر پروجیکٹ سائٹ پر اسمبلی کے سوالات ہیں، تو آلات کے انتخاب کے منصوبے کی تصدیق کے لیے آن لائن مدد فراہم کی جا سکتی ہے۔
اکثر پوچھے گئے سوالات
Q1: کیا اضافی حصوں کے لیے لوازمات کا صرف ایک چھوٹا حصہ خریدا جا سکتا ہے؟
A: جی ہاں، معیاری پرزے چھوٹے بیچ کو دوبارہ بھرنے کی حمایت کرتے ہیں۔ غیر معیاری اپنی مرضی کے مطابق حصوں میں اسی پروسیسنگ کی کم از کم ضروریات ہوتی ہیں، اور مخصوص ضروریات کا انحصار پارٹ پروسیسنگ کی دشواری پر ہوتا ہے۔
Q2: اس بات کی تصدیق کیسے کریں کہ آیا سٹینلیس سٹیل کا انتخاب کرنا ہے یا گرم ڈِپ جستی لوازمات؟
A: اندرون ملک عام تعمیراتی مقامات پر، گرم ڈِپ جستی کاربن اسٹیل کافی ہے۔ ساحلی علاقوں یا زیادہ نمک کے اسپرے والے علاقوں میں، 304 سٹینلیس سٹیل کی سفارش کی جاتی ہے۔ کیمیائی سنکنرن ماحول میں، 316 سٹینلیس سٹیل کی سفارش کی جاتی ہے۔
Q3: غیر معیاری حصوں کی فراہمی میں کتنا وقت لگتا ہے؟
A: ڈرائنگ کی تصدیق ہونے کے بعد، باقاعدہ سٹیمپنگ اور موڑنے والے لوازمات میں 7-12 کام کے دن لگتے ہیں۔ پیچیدہ مشینی حصوں کے لیے سائیکل کو اسی طرح بڑھایا جائے گا۔
Q4: بولٹ کی طاقت کا درجہ کیسے منتخب کریں؟
A: فوٹوولٹک سپورٹ اجزاء کے لیے، باقاعدہ انتخاب 8.8 گریڈ ہے۔ سٹیل کے ڈھانچے کے مین نوڈس کے لیے، 8.8 گریڈ یا 10.9 گریڈ کے اعلیٰ طاقت والے بولٹ کو ترجیح دی جاتی ہے، اور ماڈل کو ڈیزائن ڈرائنگ کے مطابق منتخب کیا جاتا ہے۔
Q5: آلات کی وارنٹی کی مدت کتنی ہے؟
A: ڈیزائن کے عام استعمال کے حالات کے تحت، معیاری فاسٹنر 5-10 سال کی وارنٹی فراہم کرتے ہیں۔ انسانی بے ترکیبی کی وجہ سے ہونے والا نقصان اور ڈیزائن سنکنرن ماحول سے تجاوز کرنا وارنٹی کے دائرہ کار میں نہیں ہے۔
خریداری کی یاد دہانی
ضروریات جمع کرتے وقت، وضاحت کرنے کی کوشش کریں: پروجیکٹ کی قسم، استعمال کا ماحول، مطلوبہ مواد، طاقت کا درجہ؛ غیر معیاری حصوں کے لیے، ڈرائنگ یا نمونے فراہم کریں۔
مجموعی عمل: ضرورت مواصلات → تفصیلات کی تصدیق → کوٹیشن → آرڈر → پیداوار/اسٹاک ایڈجسٹمنٹ → معائنہ اور چھانٹنا → پیکیجنگ اور شپمنٹ۔